圖面已經標了公差,試模送樣時也量過,換到量產後卻還是出現尺寸落差,問題通常不只在射出機精度。我們實際追查時,會把材料吸濕與收縮、零件肉厚、模溫、成型條件,以及雙方的量測位置一起攤開來看。以下就按照新塑實際開案會確認的順序,從圖面公差一路談到量產管制,採購詢價或工程驗收時都能拿來逐項核對。
精密塑膠射出和一般射出差在哪裡?
只要零件負責配合、密封、定位或傳動,尺寸偏掉一點就可能影響組裝,這類案件通常會列入精密射出的管理範圍。圖面、材料、模具、成型參數和量測方式必須對在一起,否則試模樣品合格,也不代表後續每批都能照原樣做出來。
我們不會單憑±0.01 mm或±0.02 mm,就把案件歸類成精密射出。同樣的公差,放在小型圓孔上也許合理,若套到跨越分模線的大面積平板,還得處理模具偏移、冷卻落差與翹曲,修模和驗證難度完全不同。
一般塑膠射出與精密塑膠射出比較表
| 比較面向 | 一般塑膠射出 | 精密塑膠射出 | 詢價時應確認 |
|---|---|---|---|
| 尺寸要求 | 依產品功能採合理的一般公差。 | 集中管理CTQ尺寸、幾何要求與穴間差。 | 名目尺寸、公差、基準與量測方式。 |
| 材料與結構 | 以可成型、外觀與基本物性為主。 | 還要評估收縮、吸濕、纖維方向與翹曲。 | 指定牌號、使用環境、肉厚與配合關係。 |
| 模具與製程 | 建立能穩定生產的成型週期。 | 控制模具補償、溫度均勻與製程變動。 | 模穴數、澆口、冷卻、設備與參數紀錄。 |
| 量測與驗收 | 依圖面安排一般量具與抽驗。 | 使用合適量具、治具、取點及較明確的頻率。 | 量具、樣本數、放置時間與判定條件。 |
〈延伸閱讀:塑膠射出是什麼?掌握流程、材料與費用,讓零件開發更順利!〉
塑膠射出公差怎麼設定?
公差要從零件怎麼使用開始談,再回頭看材料和現場到底能不能量。現行的ISO 20457:2026涵蓋塑膠成型件的尺寸、幾何公差與驗收條件,評估時也必須考慮材料行為、成型收縮、翹曲、冷卻不均和製程能力。若舊圖仍引用DIN 16742,版本、等級和雙方約定都要重新核對;圖框只有標準名稱,卻沒交代功能尺寸、基準和量法,驗收時最容易各說各話。
區分關鍵尺寸與一般尺寸
關鍵尺寸必須說得出會影響哪一項組裝、密封、定位、傳動或電氣功能,再回到2D圖面標示公差與基準。其他不影響使用的尺寸,可依適用標準、尺寸範圍或雙方約定採一般公差,避免模具修正與量測工時平均耗在每一個數字上。
整張圖如果每個尺寸都套同一組緊公差,修模、調機和量測工時會一路增加,報廢也可能跟著上升,產品卻不一定更好裝或更耐用。我們看圖時會直接追問:「這個尺寸超出後,哪個功能會失效?」能說出具體影響,公差就有保留的理由;若只是怕出問題而先標緊,結構與公差帶都值得再檢查一次。
定義基準、量測方法與判定環境
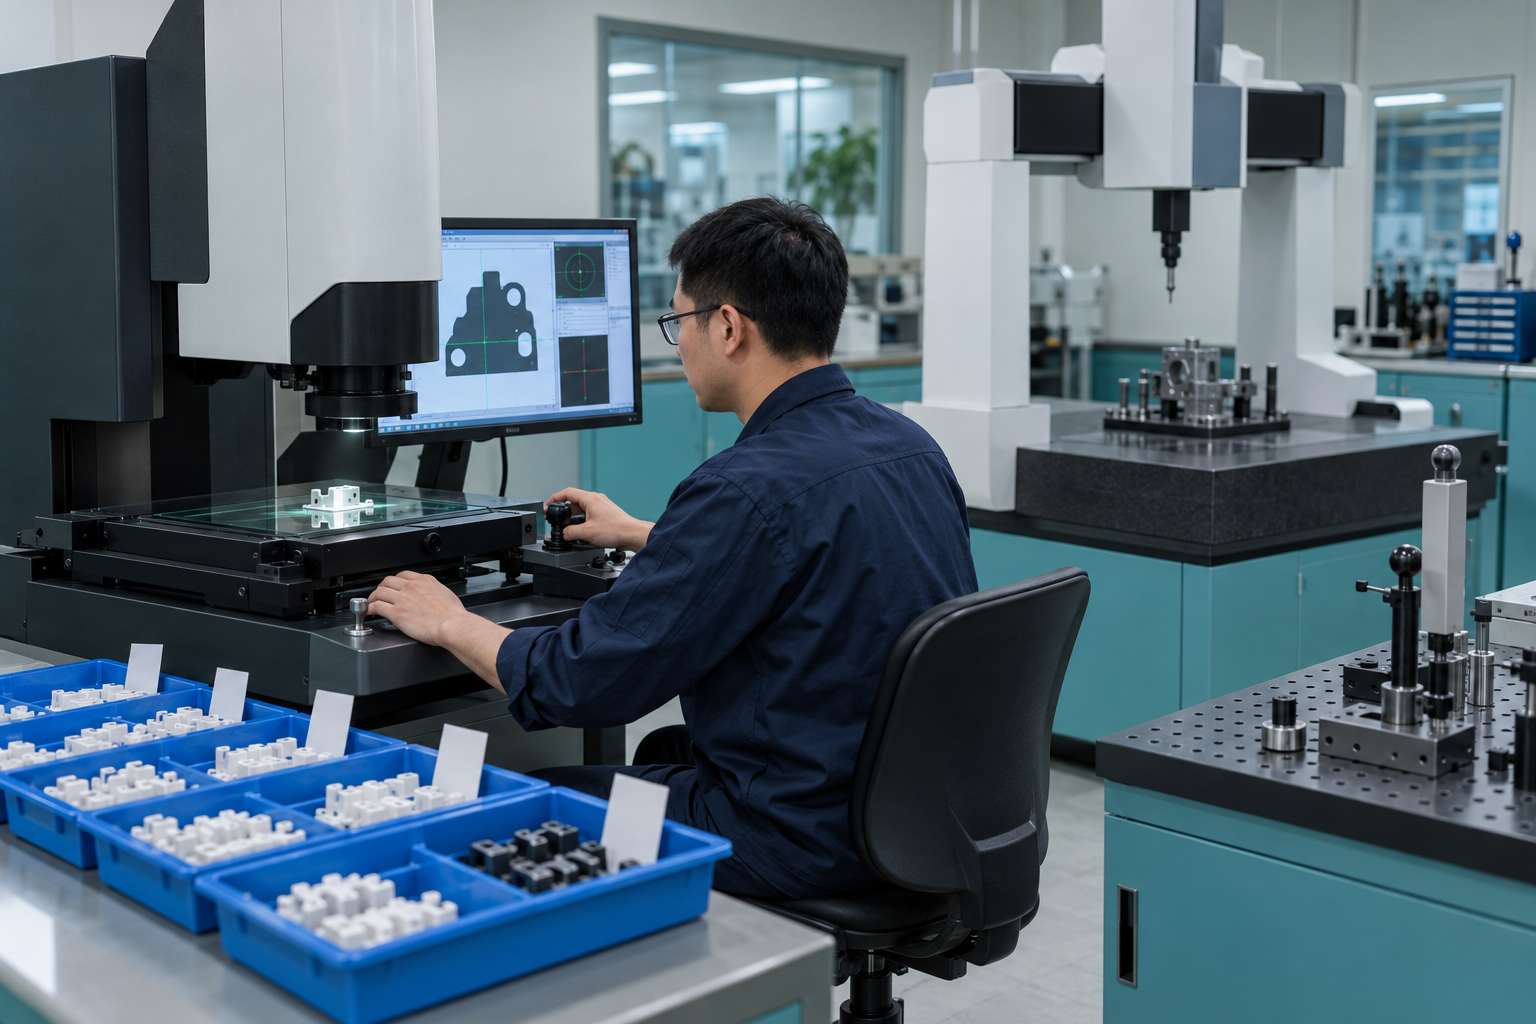
同一個零件改用卡尺、2.5D影像量測、三次元量測或專用治具,結果可能因取點、夾持、基準與量測力而改變。薄壁件一夾就可能變形;圓弧或自由曲面若沒有先定義取點方式,即使客戶與供應商使用的設備都合格,量出來的數值仍可能不同。
使用PA等吸濕性材料時,調濕狀態、成型後的放置時間、量測溫度和樣本數,都要由雙方事先約定。供應商若在零件剛脫模時量測,客戶卻等了數日才驗收,兩份數據本來就不能直接相比;公差只有搭配相同的基準和環境條件才有意義。
在圖面與資料中標出CTQ項目
CTQ(Critical to Quality)指的是一旦偏差,就會影響功能、組裝或安全的品質特性。對應尺寸最好直接標在2D圖面或檢驗規範上,連同基準、量具、抽驗頻率與判定方式一起寫清楚。這樣開模、試模修正和量產檢驗才會盯著同一批項目,不至於量完一整份一般尺寸,才發現真正影響配合的位置從頭到尾都沒確認。
圖面交給射出廠前,可先核對這四項
| 規劃項目 | 圖面或規格要寫什麼 | 製造端要確認什麼 | 驗收時要避免的落差 |
|---|---|---|---|
| 功能與配合 | 配合件、密封、定位、活動與負載需求。 | 尺寸鏈、變形方向與組裝餘量。 | 單一尺寸合格,但組裝後仍干涉或鬆動。 |
| 關鍵尺寸 | 個別公差、基準、位置度或其他幾何要求。 | 模具補償、穴間差與製程能力。 | 所有尺寸都設成相同的緊公差。 |
| 一般尺寸 | 適用標準、等級與未註公差。 | 材料、尺寸範圍與合理製造能力。 | 只標標準名稱,沒有確認版本與條件。 |
| 量測方式 | 量具、治具、取點、環境、放置時間及樣本數。 | 量測設備、基準建立與重複性。 | 客戶與供應商使用不同方式判定。 |
哪些因素會影響精密塑膠射出的尺寸?
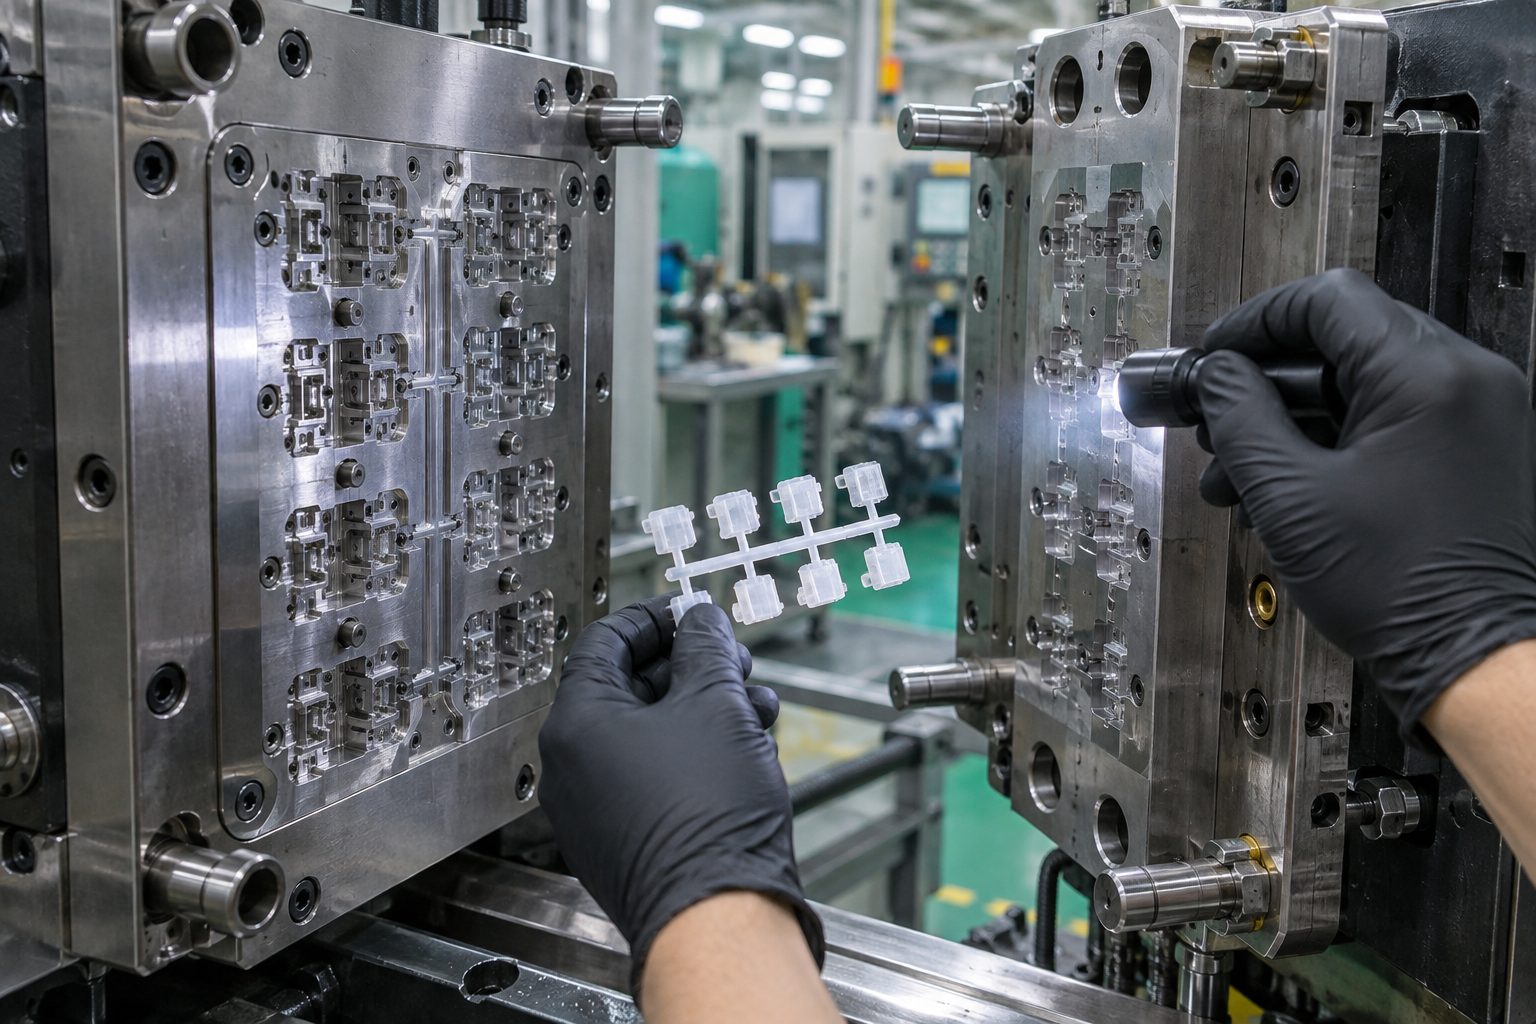
尺寸跑掉時,現場不會立刻把問題全推給模具。材料換批、零件結構、特定模穴、成型條件,甚至量測方式本身都要逐一排除。把批次、模穴與量測資料對起來後,才有辦法判斷該修模、調參數、改產品結構,或是回頭統一量測方法。
材料收縮、吸濕與纖維方向
不同塑膠的結晶性、收縮率、吸濕性與填充材料會改變成型後尺寸。PA類材料需要留意乾燥條件及吸濕後的尺寸變化,玻纖強化材料則會因纖維沿流動方向排列,產生方向性收縮與翹曲;澆口位置或零件方向一變,量測結果也可能跟著變動。
圖面上同樣寫PA66或POM,實際成型表現不一定相同。只要牌號、填充比例或供應商改變,材料流動與收縮就可能出現差異。新塑遇到換料案件時,會重新核對規格書、模具補償和原本的成型條件;直接沿用舊參數,後續的尺寸偏移通常也不是調高某一項數值就能解決。
肉厚、肋條、拔模與零件幾何
零件只要有肉厚落差、局部厚肉、長流動距離、大面積平板、深肋或偏心結構,冷卻後就比較容易縮水或翹曲。以一側密布肋條、另一側為平面的設計為例,兩邊的收縮與剛性不同,脫模後經常會固定朝某個方向彎;若拔模角度又不足,取件時還可能再被拉出第二次變形。
DFM除了檢查能不能充填與退件,也要把尺寸要求和幾何條件一起看。必要時可調整肉厚、補強配置、澆口、分模、頂出及量測基準,若只放大或縮小模具尺寸補償,幾何變形造成的偏差往往仍會留在量產件上。
模具加工、澆口與冷卻設計
模仁加工精度固然重要,但現場碰到的尺寸問題也常出在模具配合、分模偏移、模穴差、排氣或頂出。澆口位置改變後,塑料流向和纖維方向也會跟著改;冷卻水路兩側不平衡時,零件剛開模看起來正常,放一段時間才慢慢翹起來,試模時並不少見。
多穴模具還要分穴比較充填和尺寸,不能拿其中一穴的樣品代表整套模具。若異常總是落在同一個模穴,我們會先查那一穴的澆注、排氣、冷卻與模具配合。拿整機參數去補一個局部問題,常見的結果是原本正常的幾穴反而被調出規格外。
乾燥、溫度、速度、保壓與冷卻條件
原料乾燥、料溫、模溫、射出速度、V-P切換位置、保壓及冷卻時間,都會反映在零件重量、收縮、內應力與尺寸上。因此量產紀錄不能只有一組「最佳參數」,還要留下現場可接受的調整範圍。若試模與量產機台在螺桿、射出量或控制方式上差距明顯,換機之後就要再做一次尺寸和功能確認。
尺寸開始漂移,先把材料批次、含水狀態、模穴、設備、模溫和參數紀錄攤開比對,比一味加壓更有效。壓力拉高也許能暫時救回某個尺寸,另一邊卻可能冒出毛邊、內應力或變形,因此調機後仍得把整體尺寸和組裝功能再看一次。
精密塑膠射出材料怎麼選?
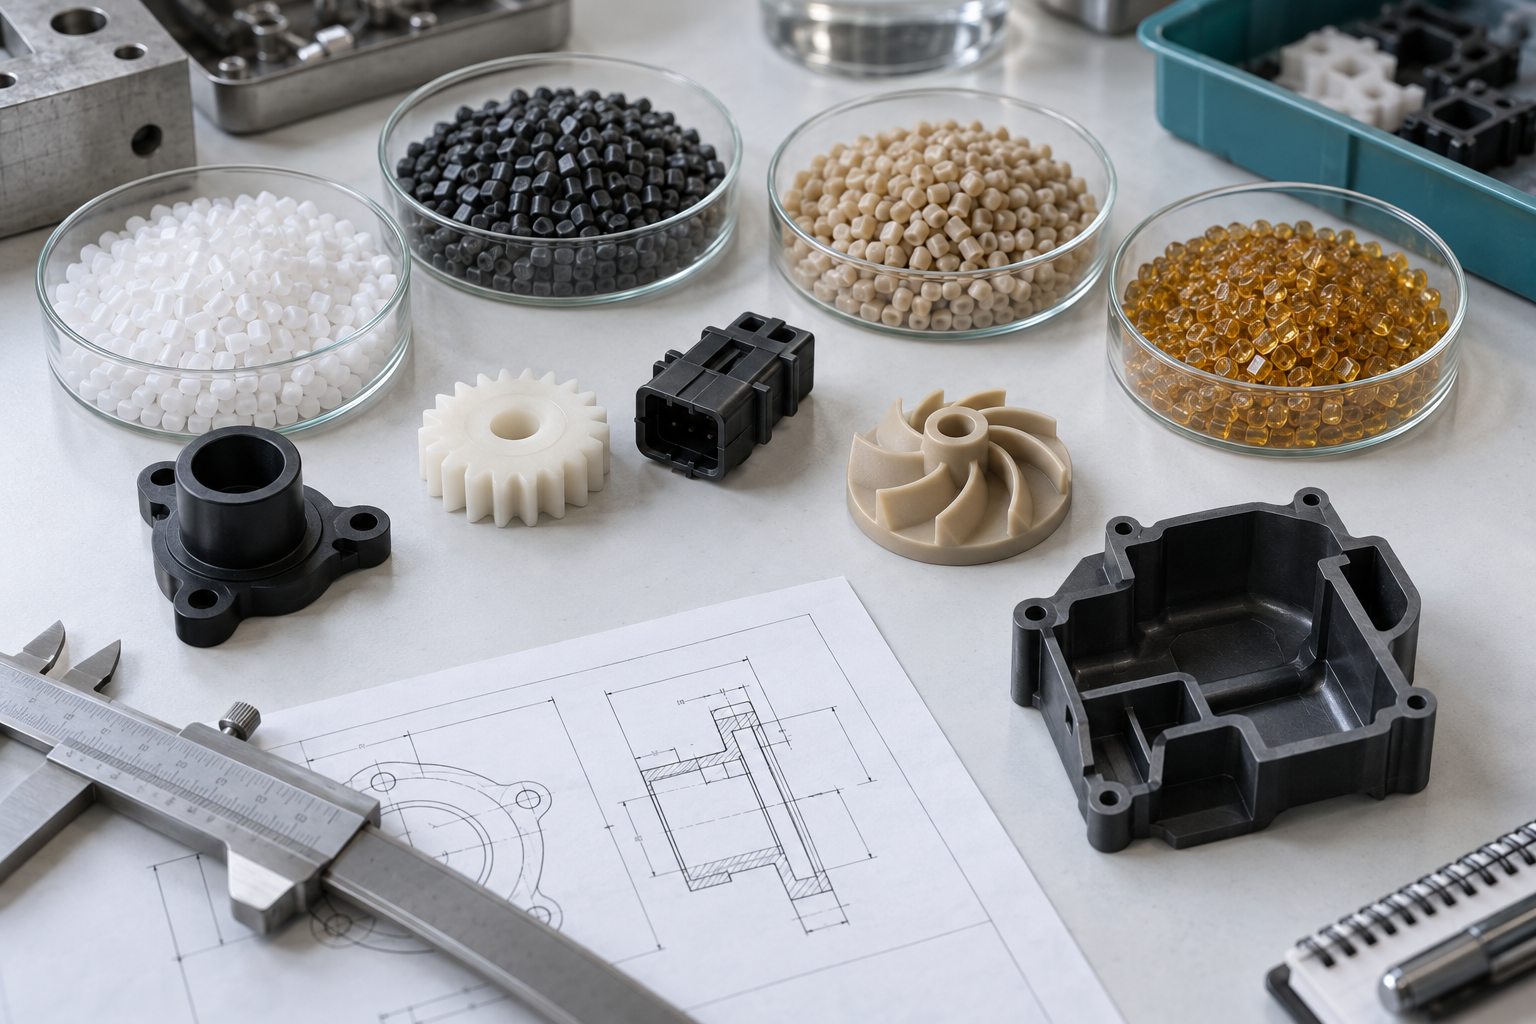
新塑在評估精密塑膠零件的材料時,會先問清楚使用溫度、負載、耐磨或滑動需求、接觸介質、吸濕、電氣特性與阻燃等級,再把尺寸要求一起帶入比較。下表整理常見工程材料的尺寸特性,但正式設計仍要回到指定牌號的規格書、零件結構與實際測試,不能看到材料名稱就承諾固定公差。
精密塑膠零件常用材料比較表
| 材料 | 尺寸與使用特性 | 適合評估的零件 | 精密成型注意事項 |
|---|---|---|---|
| POM | 低摩擦、耐磨,具有良好尺寸穩定性。 | 齒輪、滑動件、扣件與傳動零件。 | 需評估結晶收縮、厚薄差與脫模造成的變形。 |
| PA12 | 相較一般尼龍吸水較低,兼具韌性與尺寸穩定。 | 流體、氣動、卡扣與精密機構件。 | 仍要確認含水狀態、牌號與使用環境。 |
| PA66+30GF | 高剛性、高強度與耐熱性佳。 | 結構件、絕緣架與耐負載零件。 | 纖維方向會影響收縮與翹曲,需配合澆口及模流評估。 |
| PPS+40GF | 耐高溫、耐化學且剛性高。 | 高溫、電子與精密機構零件。 | 加工溫度、排氣、模具磨耗與纖維方向需一併確認。 |
| PEI | 耐高溫、絕緣與尺寸穩定性佳。 | 電子、絕緣與高溫環境零件。 | 原料乾燥、加工溫度與殘留應力需要控制。 |
TPEE具備彈性、耐疲勞與反覆變形能力,因此常被拿來評估薄壁保持器、緩衝件或彈性機構件。不過材料適用不等於零件一定做得穩,薄壁充填、收縮、變形,以及該牌號的乾燥與成型條件仍要逐項確認。
〈延伸閱讀:材料應用〉
精密塑膠零件如何從試模驗證到量產?
試模樣品量一次合格,只能代表當時那一模、那一批料的結果。接下來要看模穴差、連續生產後的變化與材料批次,再把承認樣品所用的條件留下來,量產現場才有辦法照著重現。
開模前DFM與模流分析
開模前應確認關鍵尺寸、材料、肉厚、澆口、分模線、頂出與預期變形方向,必要時透過模流分析預測充填平衡、熔接線、包風、壓力、冷卻與翹曲。分析結果要回到產品功能與量測方式,例如把熔接線移離受力區,或調整進膠位置來降低關鍵尺寸附近的方向性收縮,才能形成可執行的設計與模具建議。
T0、T1樣品與初件量測
第一次T0試模時,材料批號、乾燥條件、機台、模溫、主要參數與樣品狀態都要留下,再依關鍵尺寸、外觀、組裝及功能逐項檢查。多穴模具的樣品不能混在一起量;哪一穴超差、往哪個方向偏,都要先標清楚,後續才知道是要修模、調機、改圖,還是重新檢查量測方式。
T1及後續試模除了確認修正項目,也要查看原本合格的尺寸是否被連帶影響。每一次送樣都應對應圖面、模具與參數版次,避免客戶拿T0樣品的量測結果,對照已經修改過的T1模具後又產生新的判定落差。
固定量產條件與檢驗方式
樣品承認後,需要固定圖面與模具版次、材料牌號、設備條件、重要參數、量具治具及檢驗頻率。量產可依風險安排首件、巡檢、出貨抽驗或功能測試,關鍵尺寸仍應依約定方式量測,不能只用外觀抽樣取代。
檢驗結果要能回查製造批號、模穴與日期,後續出現組裝或尺寸異常時,才有機會把影響範圍縮小。合格報告若只列出幾個尺寸數字,卻沒有批次和模穴,工程端拿到報告後仍無法判斷問題出在材料、模具、設備,還是某一段生產時間。
異常追溯與變更管理
尺寸NG時應隔離受影響批次,並比對材料、模穴、設備、參數、量測與環境資料。更換材料牌號、修正模具、改用其他設備或增加後加工後,也要重新評估尺寸與功能,完成驗證後再更新圖面、樣品及量產基準,避免現場仍依舊版條件生產。
〈延伸閱讀:製造與品檢設備〉
精密塑膠射出廠要怎麼評估?
挑選精密射出廠時,機台數量可以看,但不能只看這一項。採購端更值得確認的是,廠商做過的零件與本案有多接近,以及樣品承認後準備用什麼方法維持量產。機台、認證與精度數字適合用來初篩,接下來仍要核對相近實績、設備匹配、量測方法,並確認異常發生後能否追到批次。
案例要看條件,不只看產業名稱
案例名稱寫著醫療、電子或汽車,不代表條件就和手上的零件接近,材料、名目尺寸、薄壁或厚肉、分模位置、模穴數、外觀及量測要求都要比對。若廠商曾做過相近案件,可以進一步問當時怎麼處理收縮、翹曲、穴間差與試模修正,也要確認案例數據使用的量具、樣本數和放置條件,才看得出那段經驗能不能用在本案。
設備規格要和產品及模具匹配
全電式機台、伺服控制和自動取件,確實有助於把動作做得更一致,卻不能單靠機台名稱保證尺寸。鎖模力、射出量、螺桿、模溫、乾燥、冷卻與取出方式仍要對得上產品和模具。若試模、量產不是同一台設備,也要事先說明換機後怎麼重新驗證。
量測、製程紀錄與追溯要說得清楚
與其只看量測設備清單,不如請廠商挑一個關鍵尺寸,實際說明使用哪台設備、從哪個基準取點,以及治具怎麼固定。量產資料也要能串起材料批次、模穴、機台、參數、量測與異常紀錄;專案若要求製程能力或量測系統分析,樣本規則和交付格式最好在試模前就說定。
品質系統認證可用來確認廠商具備基本管理制度,但本案仍需要自己的圖面、檢驗計畫與追溯內容。若能看到去識別化的量測報告、試模紀錄或異常改善資料,就能直接了解工程人員怎麼判斷問題、怎麼留下證據,參考價值通常高於一張只列機台數量的設備表。
精密塑膠射出廠能力確認表
| 能力項目 | 要看什麼 | 可請廠商提供 | 判讀重點 |
|---|---|---|---|
| 相近實績 | 材料、尺寸、結構與量產條件。 | 去識別化案例、樣品或量測摘要。 | 條件是否真的接近本案,而非只同產業。 |
| 模具與製程 | 澆口、冷卻、模穴與參數管理。 | DFM、試模紀錄與修正方向。 | 異常發生時是否能追到原因。 |
| 量測能力 | 量具、治具、基準、取點與環境。 | 檢驗規範、報告格式與設備清單。 | 量測方法能否對應圖面及功能。 |
| 品質追溯 | 批號、材料、模穴、設備與異常處理。 | 首件、巡檢、出貨與變更紀錄。 | 量產後能否找出受影響批次。 |
精密塑膠射出詢價要提供哪些資料?
精密塑膠射出詢價建議提供2D與3D圖面、指定材料牌號或使用條件、配合件、關鍵尺寸與基準、量測方式、外觀、功能測試、單批數量、年用量及目標交期。圖面若有比一般塑膠成型件更緊的公差,還要說明該尺寸影響哪一項功能,以及是否能透過結構、公差帶或後加工調整。
這些資料能讓工程端評估模具補償、設備、治具、量測工時及量產成本,也便於提出替代方案。例如某個孔徑只有在裝配後才需要精準定位,便可同時比較直接射出、模具鑲件或後加工校正,不必只得到「能做」或「不能做」的簡略回覆。
新塑如何推進精密塑膠射出專案?
新塑接到圖面或樣品後,會先把產品功能整理成製造端看得懂、品檢端量得到、交付時能判定的條件,再依材料、結構、公差、數量與時程安排模具、射出及品檢資源。過程可串接DFM、材料比較、必要時的模流分析、T0試模、2.5D影像量測、三次元量測與量產追蹤;產線雖依個案條件配置,客戶端仍由同一窗口管理圖面版本、樣品與異常。
TPEE保持器案例的最薄特徵只有0.2 mm,新塑透過模流分析與精密模具設計處理毛邊及缺料,量產良率達99%以上。另一件壓力泵浦專案則從模流分析和入膠點調整著手,整合原有後製工序並提升尺寸精度。這兩組數字不適合直接套在其他新案上,但可以看出工程團隊如何把材料、結構與製程問題拆成可量測、可驗證的項目。
〈案例延伸:成功案例〉
〈服務推薦:提供圖檔與關鍵尺寸〉
精密塑膠射出常見Q&A
Q1.精密塑膠射出可以做到±0.01 mm嗎?
能否做到±0.01 mm,要看名目尺寸、材料、零件幾何、分模位置、模具、量測方式與功能要求。某些局部特徵能透過模具、製程或後加工接近較緊公差,但把相同要求套到大尺寸、跨分模線或容易翹曲的部位,修模、檢驗與報廢成本就會提高,仍應以圖面和樣品驗證結果判斷。
Q2.使用工程塑膠,尺寸就會比較穩定嗎?
工程塑膠能因應較高的強度、耐熱、耐磨或耐化學需求,不過同一材料大類下,不同牌號的尺寸表現仍可能有差距。結晶性、吸濕、填充比例、纖維方向,以及乾燥和加工條件都會影響收縮與翹曲,因此選料時必須連同使用環境、零件結構和圖面要求一起比。
Q3.公差標得越緊,產品品質會越好嗎?
公差要依功能、組裝與安全需求訂定。若沒有功能依據就一律縮緊,不只修模、量測、成型週期與報廢成本會增加,供需雙方也容易因量法不同而產生爭議。圖面可先把CTQ項目標清楚,其餘尺寸採合理的一般公差,品管工時才能集中在真正影響產品的地方。
Q4.精密射出一定要使用全電式射出機嗎?
全電式機台在動作控制與重複性上有其優勢,但精密射出仍要看設備和產品、模具是否匹配,材料乾燥、模溫、冷卻、取出、模具精度及量測方式也不能漏掉。詢價時不妨直接問試模和量產會使用哪些設備、會保留哪些重要參數,以及換機後怎麼再驗證,比單憑機台種類判斷公差更實際。
結論
精密塑膠射出要把尺寸做穩,不能等試模後才開始追數字。圖面階段便要說明產品功能與CTQ項目,接著把公差、材料、結構、模具、成型條件和量測方式一一對上。詢價時若能標出關鍵尺寸、基準、配合關係與使用環境,再去核對廠商的相近實績、試模紀錄及批次追溯做法,較能判斷承認樣品到了量產後是否還能維持。
若手上已有2D、3D圖檔或樣品,可透過專案詢價提供關鍵尺寸、材料、年用量及驗收方式,新塑會依現有資料評估DFM、材料、模具、射出與品檢配置;需要先討論公差或量產風險,也可加入LINE取得評估。