產品已經有圖面或樣品後,同時詢問多家塑膠射出廠或塑膠射出廠商,常會遇到每家都能製作,報價和交期卻差很多的情況。差異可能來自模具規格、材料牌號、設備條件、檢驗方式或後加工內容,若只比較總價,試模後才發現缺少工序,修模和量產成本反而更難控制。本文整理選擇塑膠射出廠、比較塑膠射出加工方案時需要確認的資料與品質管理方式,讓不同方案能放在相同基準下比較。
找塑膠射出廠前,要確認哪些需求?
找塑膠射出廠前,應先確認專案目前處於新品開發、既有模具轉廠、小批試產或持續量產,因為各階段的評估重點不同。新品開發需要DFM、材料建議與試模能力;既有模具轉廠則要確認模具尺寸、接口、機台規格和原有成型參數能否銜接。
小批試產應留意最低生產量、換線費和試作彈性,持續量產則要了解產能、備援設備、模具保養與批次追溯。專案階段若沒有說明清楚,廠商只能自行假設報價條件,後續追加費用和交期落差也會變多。
塑膠射出廠怎麼選?掌握7大評估重點
評估塑膠射出廠時,不能只看「有設備、有技術、有品管」這類概括說法,而要把工程、模具、材料、檢驗、產能與異常管理轉成可以詢問的問題,再用報告、紀錄或樣品查核廠商的執行方式。
DFM與工程溝通能力
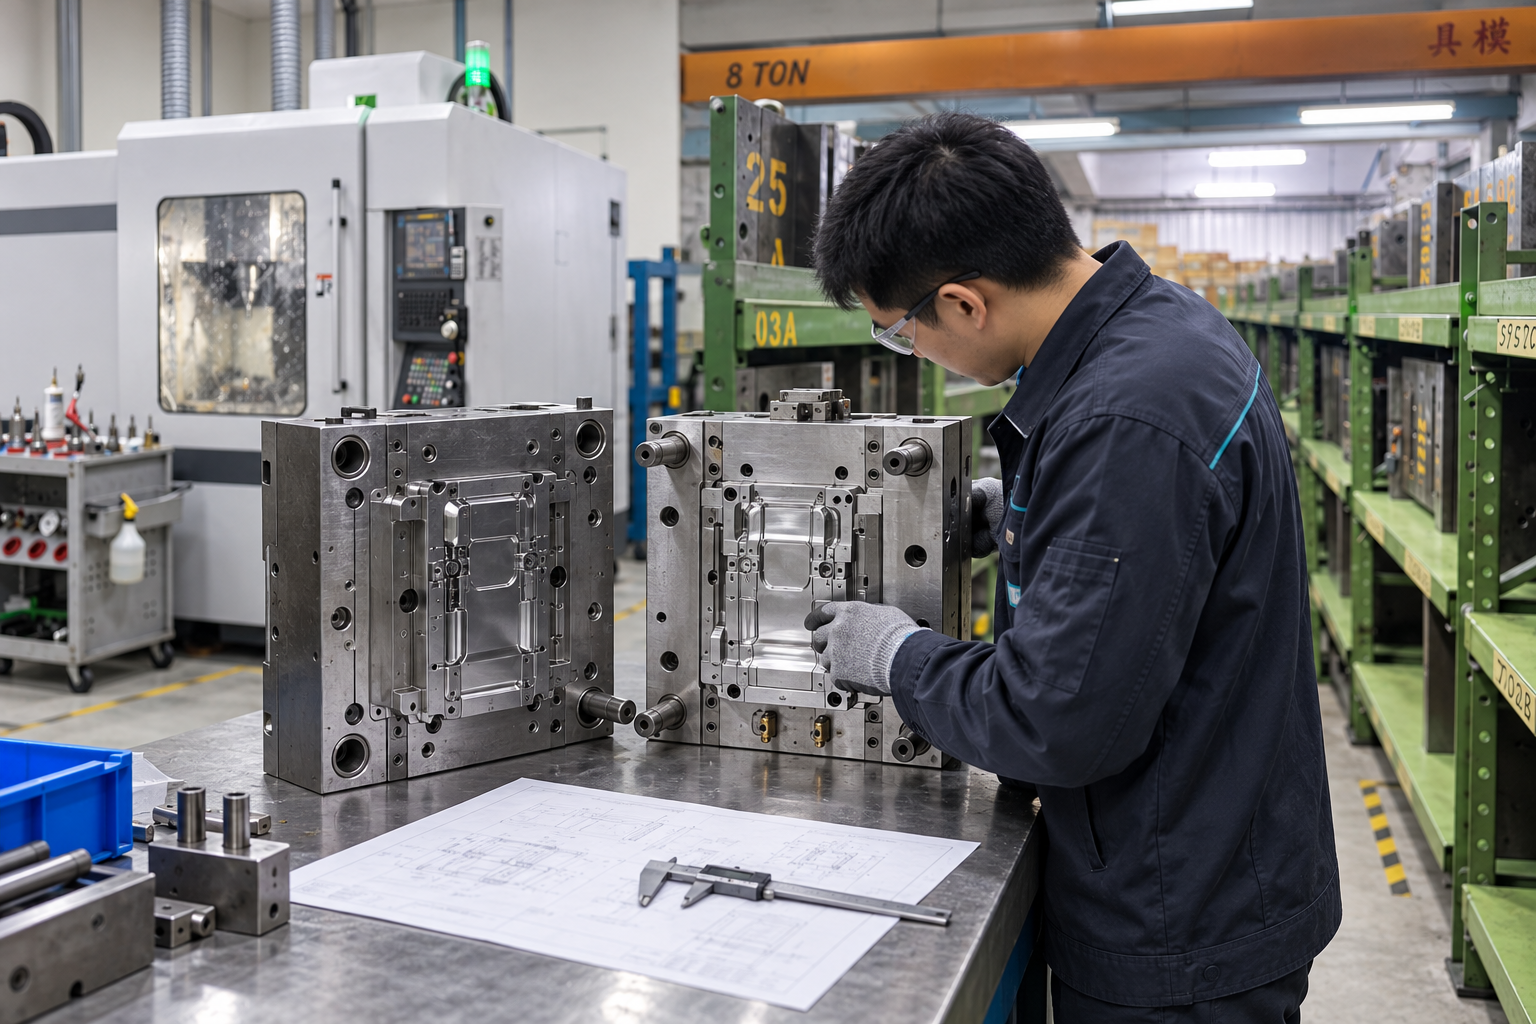
具備DFM能力的塑膠射出廠,會在報價或開模前檢查肉厚、拔模角、縮水、翹曲、熔接線、排氣、頂出與澆口等風險,並用圖面或報告標示需要調整的位置。工程人員也應說明修改原因、替代方式,以及調整後對外觀、尺寸或模具的影響。
若廠商只回覆「可以做」,卻沒有確認公差、組裝與驗收方式,設計問題往往要到試模才會浮現。開模前多花時間把風險說清楚,通常比試模後反覆修模更容易控制時程。
模具開發與維修能力
模具可能由射出廠自行設計製造,也可能交由合作模具廠加工。兩種方式都能執行,重點是設計、加工、試模、修模和保養由誰負責,以及異常時是否有明確窗口。詢價時可確認鋼材、模穴數、流道、冷卻、頂出、預估壽命與試模版次。
模具所有權、保管地點、定期保養、修模範圍和移轉方式也應寫入報價或合約。缺少這些紀錄,產品改版或需要轉換供應商時,容易遇到圖檔不完整、模具狀況不明或移轉費用無法確認的問題。
材料與設備條件
射出機台數量多不等於設備條件適合目前的零件,廠商仍要依產品投影面積、射出重量、材料特性和模具尺寸,確認鎖模力、射出量、螺桿、模溫、乾燥及取出方式。設備過大可能增加能耗與單次生產成本,設備過小則可能出現充填或毛邊問題。
產品若使用醫療、食品接觸、電子、阻燃或工程塑膠,也要確認材料證明、儲存與乾燥方式,以及換料和污染防止紀錄。相同樹脂名稱可能包含不同牌號,量產時應固定核准材料,避免供應商臨時替換後影響收縮、強度或外觀。
品質量測與驗收能力
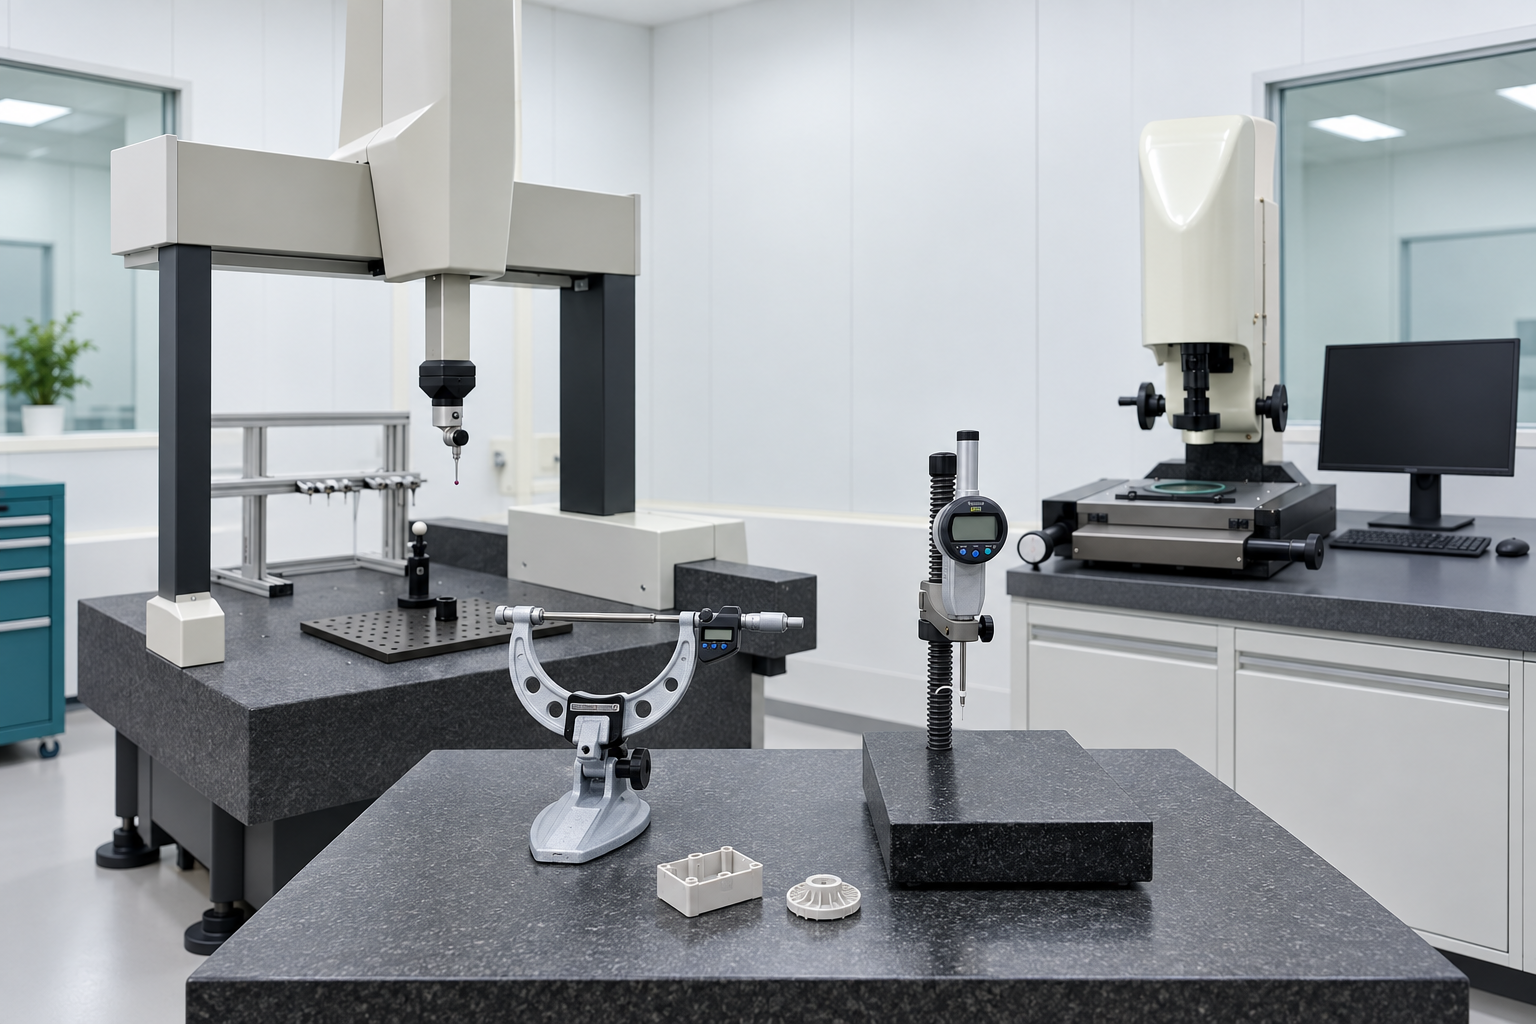
塑膠零件常用游標卡尺、分厘卡、高度規、2.5D影像量測或三次元量測,氣密、扭力和組裝功能則需要另外設計治具或測試方式。廠商擁有量測設備,仍要確認量測基準、取點方式、治具、抽驗頻率、判定標準和報告格式是否符合產品需求。
例如軟性、薄壁或容易受夾持力量影響的零件,使用不同量具可能得到不同結果。合作前若能共同確認量測方法和基準樣品,交貨後較不容易因雙方讀值不同而產生驗收爭議。
ISO 9001或特定產業要求的管理系統認證,可用來確認廠商是否建立文件與稽核制度,但仍要核對證書效期、適用範圍及實際執行紀錄。產品需要醫療、食品接觸或其他特殊規範時,應依專案條件確認必要文件,不能只看到網站上的認證標誌就完成判斷。
相似材料與產品經驗
相同的產品名稱,也可能因材料、肉厚、外觀、公差或使用環境不同而需要另一套製程條件。詢問廠商是否做過相近零件時,可把問題聚焦在材料牌號、幾何特徵、量測方式及曾處理的異常,不必要求取得其他客戶的機密圖面;去識別化的樣品、DFM標註、量測報告或改善紀錄,通常已能看出廠商如何分析問題。
過往案例只能證明廠商曾接觸類似條件,正式合作仍要回到目前產品的圖面與驗收標準。若廠商直接套用舊案參數,卻沒有重新確認模具、機台與材料差異,先前經驗反而可能造成錯誤假設。
產能與交期安排
產能評估不能只看機台清單,還要詢問現有負荷、單班產出、備料時間、換線方式、模具保養,以及設備停機時的替代方案。需要定期交貨的專案,可將單批數量與交付頻率一併提供,讓廠商評估排程和安全庫存。
旺季、急單或模具臨時維修都可能影響交期,因此還要確認廠商是否會提早回報、如何調整排程,以及是否有同級設備或協力產線可以支援,才能降低後續缺料風險。
版本與異常管理
量產使用的2D與3D圖面、模具、材料牌號、承認樣品和檢驗標準都要管理版本。若工程變更只透過通訊軟體傳達,沒有更新正式文件,現場可能仍依舊版條件生產,直到組裝或驗收才發現錯誤。
發生異常時,廠商應說明受影響的批次與數量、暫時處置、可能原因和改善結果。可進一步查看異常通知、修模紀錄或矯正措施,確認問題是否已完成驗證,而不是只在下一批口頭承諾會改善。
塑膠射出廠評估比較表
| 評估項目 | 合作前詢問 | 可查核資料 | 未確認的風險 |
|---|---|---|---|
| DFM與工程能力 | 開模前會檢查哪些結構與成型風險? | DFM報告、標註圖面與材料建議。 | 試模後才發現結構問題,增加修模次數。 |
| 模具能力 | 模具由誰設計、製造、維修與保養? | 模具規格、試模版次與修模紀錄。 | 規格不清,異常時責任難以釐清。 |
| 設備與材料 | 哪些設備與材料條件適合零件? | 機台規格、材料證明與製程紀錄。 | 用現有設備勉強生產,批次品質不穩。 |
| 檢驗能力 | 關鍵尺寸要用什麼基準量測? | 檢驗規範、量測報告與校驗紀錄。 | 量測方式不一致,驗收容易產生爭議。 |
| 相似經驗 | 是否做過相近材料、結構與驗收條件? | 去識別化樣品、DFM、量測或改善紀錄。 | 只看產業名稱,忽略實際製程差異。 |
| 產能與交期 | 每批數量與交付頻率能否穩定供應? | 排程、產能、備料與設備備援規劃。 | 旺季或停機時無法如期交付。 |
| 異常管理 | NG批次會如何隔離、回報與改善? | 異常通知、改善計畫與追蹤紀錄。 | 問題重複發生,影響後續批次。 |
塑膠射出詢價要準備哪些資料?
塑膠射出詢價建議提供2D與3D圖面、產品用途、組裝關係、材料或使用環境、關鍵尺寸、外觀要求、單批數量、年用量與目標交期。若目前只有樣品,也可以附上照片、實物尺寸與希望改善的問題,讓工程端判斷是否需要逆向或重新建模。
噴塗、印刷、電鍍、嵌件射出、組裝、功能測試、全檢與特殊包裝等需求,應在詢價階段一併提出。資料越完整,廠商越能依相同條件評估模具、機台、材料和檢驗工時,也能減少各自假設造成的報價落差。
除了總價,可要求報價拆分模具費、試模次數、單件加工費、材料、後加工、檢驗、包裝及運輸,並註明報價使用的數量級距與有效條件。如此一來,即使日後數量改變,也較容易判斷差額來自材料、產能或其他工序。
塑膠射出合作流程要確認哪些文件?
塑膠射出專案從詢價、開模一路走到出貨,每個階段都會形成新的版本與判定依據。雙方若只靠通訊軟體確認,圖面、材料或修模內容很容易在量產時失去對應,因此合作前應先約定各階段需要確認的資料、核准方式與保存窗口。
| 專案階段 | 需要確認的內容 | 建議留存資料 |
|---|---|---|
| 詢價與報價 | 產品用途、圖面版次、材料、數量、公差、外觀、後加工與交期。 | 2D與3D圖面、需求清單、報價前提及費用拆分。 |
| DFM與模具設計 | 肉厚、拔模角、倒扣、分模線、澆口、頂出、模穴數、鋼材與模具所有權。 | DFM標註、模具設計圖、規格確認與修改紀錄。 |
| 試模與修模 | 材料牌號、試模條件、外觀、尺寸、組裝、功能及各版修模內容。 | 試模樣品、量測報告、異常清單、修模前後版本。 |
| 樣品承認與量產 | 核准樣品、材料、模具版次、關鍵參數、量測方法與允收標準。 | 樣品承認、檢驗規範、製程及包裝作業資料。 |
| 出貨與異常處理 | 製造批號、抽驗方式、判定結果、異常隔離與後續改善。 | 出貨檢驗表、批次紀錄、異常通知及複驗結果。 |
文件不需要為了形式堆得很厚,但要讓圖面、樣品、材料與檢驗結果能對到同一個版本。產品改版、轉廠或發生客訴時,這些紀錄可以縮小確認範圍,也能避免不同人員各自引用舊資料。
塑膠射出量產後,品質管理怎麼做?
試模樣品合格,只能證明當時的材料、模具和參數能做出符合條件的零件。量產後仍要透過自主檢驗、出貨抽驗、批次追溯與異常改善,確認不同生產批次可以維持相同的驗收標準。
供應商自主檢驗與出貨抽驗
供應商可依核准規格進行首件、巡檢與出貨自主檢驗,記錄外觀、尺寸或功能結果,交貨前再確認報告與實際產品狀況。需要抽樣驗收時,應依批量、缺點風險、檢驗水準與允收條件設定抽樣數量,不宜把同一套抽驗方式套用在所有零件。
若專案採用允收品質限度(Acceptance Quality Limit,AQL)抽樣,可依ISO 2859-1規劃逐批檢驗的抽樣方案與允收、拒收判定。AQL並不代表批次內允許固定比例的不良品,實際檢驗條件仍要由雙方依產品風險和交付要求確認。
出貨資料與製造批號追溯
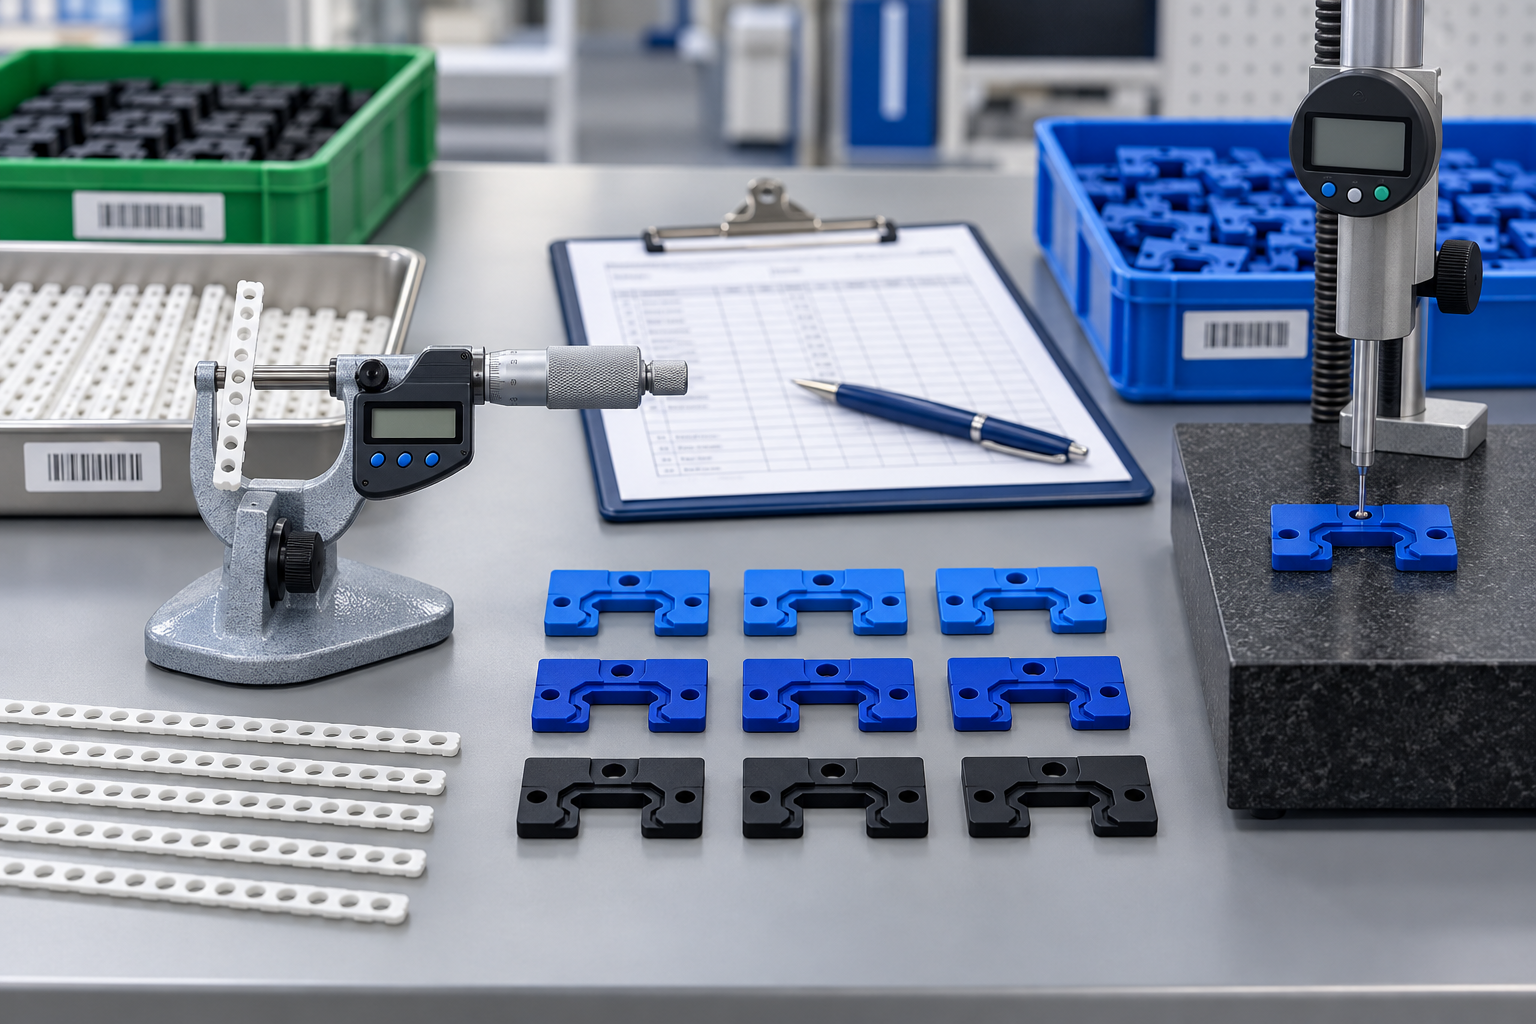
出貨檢驗資料應記錄製造批號、材料、日期、數量、量測結果與判定方式,包裝標示也要能對應同一批資料。後續若發生尺寸、外觀或功能異常,便能從批號回查受影響的材料、模具和生產時間。
批次界線清楚,可以把確認與重工範圍集中在實際受影響的產品,避免不同日期或不同條件生產的零件混在一起。對需要持續交付的專案來說,這項紀錄也能協助比對品質趨勢。
NG異常通知與改善追蹤
檢驗不合格時,應先隔離產品、確認影響數量和暫時處置,再從材料、模具、設備、參數、量測與人員操作等方向找出可能原因。只把不良品挑掉,沒有確認原因和後續條件,下一批仍可能發生相同問題。
完成修模或製程調整後,要重新送樣或檢驗,並保留異常內容、處置方式與確認結果。若改善牽涉圖面、材料或檢驗標準變更,也要同步更新正式版本,讓現場和客戶端使用相同資料。
單一塑膠射出廠與製造整合服務怎麼選?
單一塑膠射出廠與製造整合服務沒有固定的優劣,差別在於專案由誰整合模具、材料、成型、後加工與檢驗。產品規格穩定,而且長期使用同一類設備與製程時,可直接評估具備相符機台與經驗的射出廠;若零件仍在開發,或同時涉及打樣、工程塑膠、特殊後加工與多種量測資源,則要確認是否有人能負責跨供應商的版本、交期與品質窗口。
| 比較面向 | 單一塑膠射出廠 | 製造整合服務 |
|---|---|---|
| 資源配置 | 以廠內既有機台、模具與協力資源為主。 | 依材料、結構、公差、數量與交期配置不同製造資源。 |
| 適合情況 | 製程明確、規格穩定,設備與產能已符合需求。 | 開發條件仍會調整,或專案橫跨打樣、模具、後加工與量測。 |
| 主要優點 | 生產窗口直接,廠內排程與製程責任較集中。 | 不受單一工廠現有設備限制,可依零件條件重新配置。 |
| 需要確認 | 機台適配、產能備援、模具維修、品管與後加工能力。 | 供應商評估方式、技術窗口、版本管理、驗收與異常責任。 |
無論選擇哪一種合作方式,仍要以可查核的圖面、樣品、檢驗報告與異常紀錄判斷執行能力。製造資源較多不代表風險會自動降低,跨廠協作若沒有統一窗口與版本管理,反而可能增加溝通落差。
新塑如何整合塑膠射出與品檢資源?
新塑採Fabless模式,依零件材料、結構、公差、數量和交期安排模具、射出、後加工及檢驗資源,不受單一工廠現有設備限制。開模前可協助DFM與材料評估,必要時以3D列印或CNC樣品確認外型、組裝及功能,再決定是否投入正式模具。
量產階段由供應商先完成自主檢驗,新塑人員會在出貨前確認報告,並依專案條件進行零件抽驗。採用AQL抽樣時,會依ISO 2859-1規劃判定方式;抽驗結果會製作成出貨檢驗表,連同製造批號登錄ERP。若檢驗結果不合格,新塑會開立異常通知單,追蹤後續處置、改善與重新確認。
已有圖面、樣品或既有模具時,可以將目前數量、材料、品質問題與交期一起提供,新塑會依專案階段確認需要補充的資料,再配置合適的製造與品檢資源。
塑膠射出廠常見Q&A
Q1.塑膠射出廠報價越低越好嗎?
塑膠射出報價應在相同模具規格、材料牌號、模穴數、訂購數量、後加工、檢驗與交付條件下比較。若其中一項不同,較低的總價可能省略試模、修模、檢驗或包裝,也可能使用不同材料與模具規格。除了單價,還要確認首次投資、每批生產條件和異常處理範圍,才能看出實際合作成本。
Q2.沒有完整圖面也能詢價嗎?
沒有完整圖面時,可以先提供樣品、草圖、照片、外觀尺寸與功能需求,進行初步可行性討論。不過,正式評估仍需要補齊材料、數量、關鍵尺寸及驗收條件。產品尚未定案時,可先安排逆向、3D建模或樣品驗證,確認結構後再進入模具設計,降低開模後大幅修改的風險。
Q3.既有射出模具可以轉廠嗎?
既有模具能否轉到其他塑膠射出廠,要確認模具尺寸、重量、定位環、頂出、冷卻水路、熱澆道與電氣接口是否能和新機台配合,也要一併檢查模具目前的磨耗、維修紀錄與所有權。若能提供原始模具圖、成型參數、承認樣品與過往量測報告,新廠較容易判斷需要修改的接口及重新試模範圍。
Q4.最低訂購量要怎麼比較?
最低訂購量通常和原料採購、換料與換模工時、機台最低開機成本、後加工批量及包裝方式有關。比較塑膠射出廠商時,可同時詢問不同數量級距的單價、備料損耗、分批交貨與庫存條件,避免只選最低訂購量較小的方案,卻漏算每批重複發生的換線、檢驗及運輸費用。
結論
選擇塑膠射出廠時,DFM、模具、材料、量測、產能、版本與異常管理都會影響量產結果,不能只比較單價、機台數量或第一批樣品。詢價前先確認專案階段並整理相同資料,再要求廠商說明設備、材料、檢驗及交付條件,報價才有比較基準。
新塑可依零件條件整合模具、射出、後加工與品檢資源,並透過出貨抽驗、批次追溯及異常改善協助零件穩定交付。若目前正評估新品開模、既有模具轉廠或量產問題,可直接前往專案詢價提供2D、3D圖面、樣品、數量與交期。新塑會先確認現有資料與風險,再協助配置適合的製造與品檢資源。